Mục Lục
Máy hàn inverter sau một thời gian sử dụng thường xuất hiện tình trạng đang hàn thì tự ngắt, đèn báo nhiệt sáng hoặc phải chờ nguội mới hoạt động lại. Đây là dấu hiệu điển hình của lỗi máy hàn bị quá nhiệt – một trong những sự cố phổ biến nhất khi kiểm tra và sửa máy hàn thực tế.
Về bản chất, quá nhiệt xảy ra khi khối công suất (IGBT, diode chỉnh lưu, tụ nguồn) vượt ngưỡng nhiệt độ thiết kế. Hệ thống bảo vệ nhiệt sẽ chủ động ngắt xung điều khiển để tránh cháy linh kiện. Tuy nhiên, nếu hiện tượng này lặp lại thường xuyên, nguyên nhân không chỉ đơn giản là do hàn lâu, mà có thể liên quan đến quạt tản nhiệt suy yếu, bụi bẩn tích tụ, tụ nguồn lão hóa hoặc driver điều khiển xung hoạt động không tối ưu.
Tại khu vực Bắc Ninh, nơi mật độ xưởng cơ khí và công trình dân dụng cao, lỗi máy hàn nóng và tự tắt xuất hiện với tần suất lớn do cường độ làm việc liên tục và môi trường nhiều bụi kim loại. Vì vậy, việc hiểu đúng bản chất lỗi quá nhiệt sẽ giúp người sử dụng phân biệt giữa hiện tượng bảo vệ bình thường và hư hỏng cần can thiệp kỹ thuật.
Trong bài viết này, chúng ta sẽ phân tích chi tiết cơ chế bảo vệ nhiệt, nguyên nhân gốc rễ và cách phòng tránh. Nếu cần xem tổng quan đầy đủ về quy trình kiểm tra và xử lý chuyên sâu, bạn có thể tham khảo bài trụ cột về dịch vụ sửa máy hàn tại Bắc Ninh để nắm rõ cấu trúc sửa chữa toàn bộ hệ thống công suất.
Cơ Chế Bảo Vệ Nhiệt Trong Máy Hàn Inverter
Nguyên lý cảm biến nhiệt (Thermal Protection)
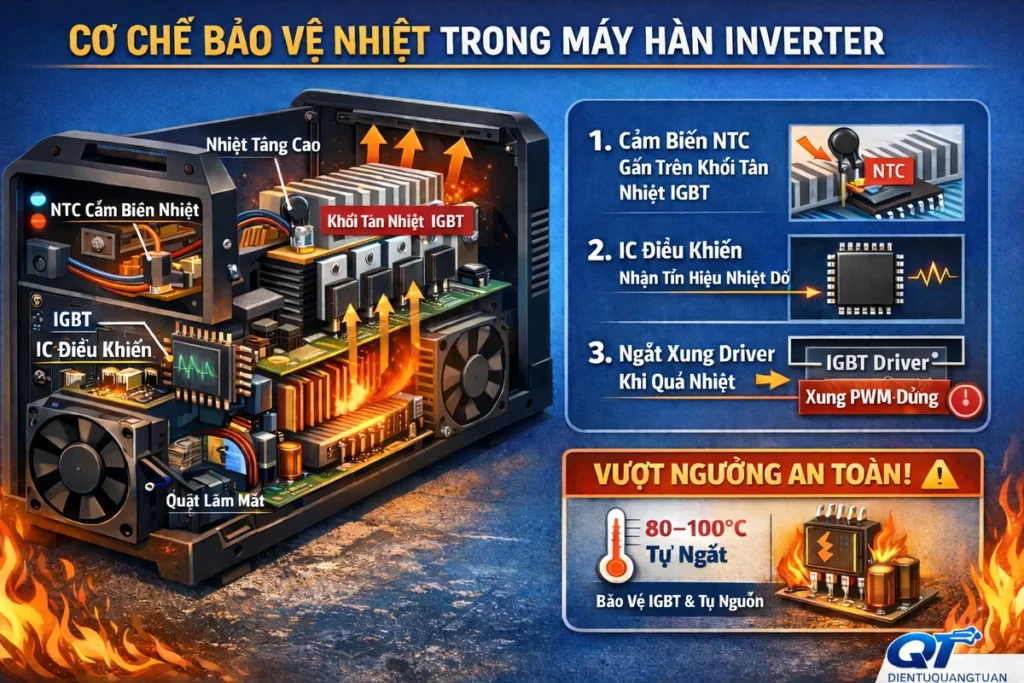
Trong máy hàn inverter, bảo vệ nhiệt là một cơ chế cực kỳ quan trọng nhằm bảo vệ khối công suất, đặc biệt là IGBT và tụ nguồn DC bus.
Cấu trúc hoạt động cơ bản:
- Cảm biến NTC gắn trên khối tản nhiệt IGBT
- Thường là điện trở nhiệt NTC (Negative Temperature Coefficient).
- Nhiệt độ tăng → điện trở giảm.
- Gắn trực tiếp vào thanh nhôm tản nhiệt hoặc sát chân IGBT để đo nhiệt thực tế.
- IC điều khiển nhận tín hiệu nhiệt độ
- NTC tạo thành mạch chia áp.
- Điện áp phản hồi được đưa về:
- IC PWM (như SG3525, TL494…)
- Hoặc MCU trong các dòng máy inverter đời mới.
- Khi điện áp đạt ngưỡng tương ứng nhiệt độ giới hạn → IC nhận biết tình trạng quá nhiệt.
- Ngắt xung driver khi vượt ngưỡng an toàn
- IC sẽ:
- Ngắt chân EN (Enable)
- Hoặc khóa xung PWM
- Hoặc kéo thấp chân điều khiển driver IGBT
- Kết quả: IGBT ngừng đóng cắt → máy dừng hàn → quạt vẫn chạy làm mát.
- IC sẽ:
Đây là cơ chế bảo vệ chủ động, giúp tránh cháy IGBT khi máy làm việc quá tải hoặc quạt hỏng.
Ngưỡng nhiệt độ phổ biến
Trong thực tế sửa chữa và đo kiểm, ngưỡng bảo vệ nhiệt thường nằm trong khoảng:
- 80–100°C tùy thiết kế và dòng máy.
- Một số máy dân dụng đặt ngưỡng thấp hơn để tăng độ bền.
- Máy công nghiệp có thể đặt ngưỡng cao hơn nhưng yêu cầu tản nhiệt tốt.
Khi đạt ngưỡng:
- Máy tự ngắt hàn.
- Đèn báo quá nhiệt sáng (nếu có).
- Quạt vẫn hoạt động.
- Sau khi nhiệt độ giảm xuống khoảng 60–70°C, máy tự hoạt động lại.
Lưu ý thực tế khi sửa chữa
- Nếu máy vừa bật đã báo quá nhiệt:
- Kiểm tra NTC đứt hoặc sai trị số.
- Kiểm tra mạch chia áp.
- Kiểm tra đường hồi tiếp về IC PWM.
- Nếu máy hàn yếu rồi tự ngắt:
- Kiểm tra quạt.
- Kiểm tra keo tản nhiệt khô.
- Kiểm tra IGBT rò gây sinh nhiệt bất thường.
Cơ chế bảo vệ nhiệt là một trong những hệ thống giúp máy inverter bền hay không. Hiểu rõ nguyên lý này sẽ giúp chẩn đoán lỗi nhanh và chính xác hơn trong quá trình sửa chữa.
Nếu máy của bạn liên tục tự ngắt do nhiệt, nên tham khảo bài tổng hợp về dịch vụ sửa máy hàn tại Bắc Ninh để hiểu rõ quy trình xử lý chuyên sâu
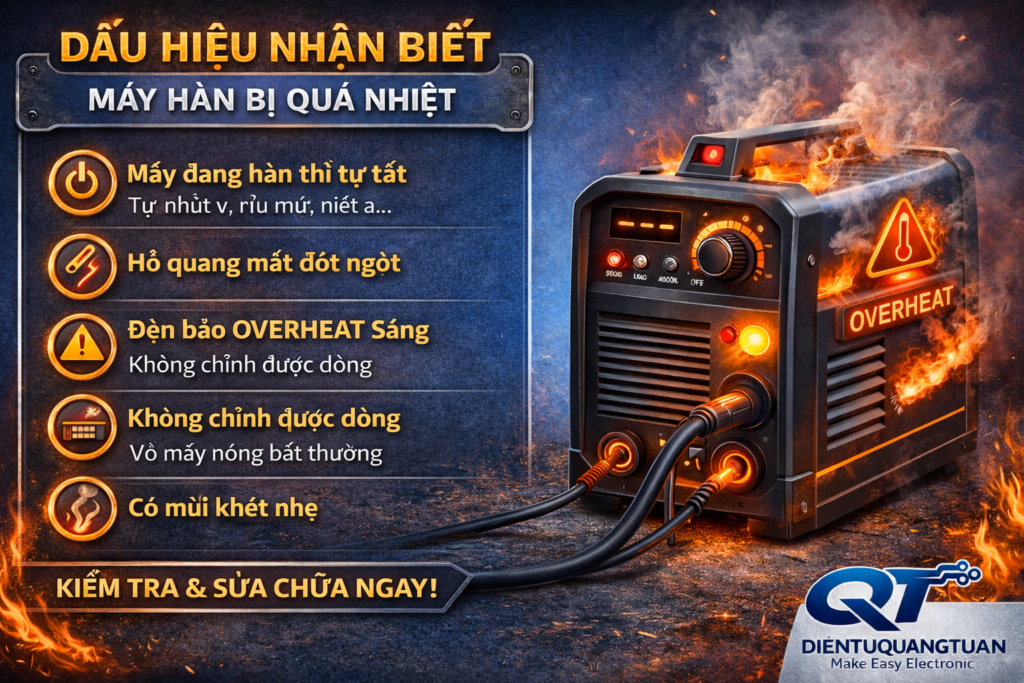
Dấu Hiệu Nhận Biết Máy Hàn Bị Quá Nhiệt
Quá nhiệt là một trong những lỗi phổ biến ở máy hàn inverter, đặc biệt khi làm việc liên tục, môi trường bụi bẩn hoặc quạt làm mát suy yếu. Nhận diện đúng triệu chứng giúp tránh cháy IGBT và hư hỏng dây chuyền.
Máy đang hàn thì tự tắt
Đây là biểu hiện thường gặp nhất của cơ chế bảo vệ nhiệt.
Biểu hiện cụ thể:
- Hồ quang mất đột ngột khi đang hàn.
- Máy không phát xung ra que hàn.
- Quạt vẫn quay bình thường.
- Phải chờ vài phút cho máy nguội mới hoạt động lại.
Nguyên nhân kỹ thuật thường gặp:
- Nhiệt độ tản nhiệt vượt ngưỡng bảo vệ (80–100°C).
- Quạt yếu hoặc quay chậm.
- Keo tản nhiệt khô làm giảm truyền nhiệt từ IGBT sang khối nhôm.
- Làm việc vượt chu kỳ tải (Duty Cycle).
Đèn báo Overheat sáng liên tục
Ở nhiều dòng máy inverter, khi quá nhiệt:
- Đèn “Overheat” hoặc biểu tượng cảnh báo sáng đỏ.
- Không chỉnh được dòng hàn.
- Máy không phát xung ra tải.
- Chỉ có quạt chạy để làm mát.
Nếu đèn sáng ngay khi vừa bật máy:
- Có thể NTC hỏng (đứt hoặc sai trị số).
- Lỗi mạch chia áp đo nhiệt.
- IC điều khiển nhận tín hiệu nhiệt sai.
Đây là trường hợp cần kiểm tra mạch cảm biến trước khi nghi ngờ khối công suất.
Vỏ máy nóng bất thường
Dấu hiệu vật lý giúp xác định nhanh tình trạng nhiệt.
Đặc điểm nhận biết:
- Vỏ máy nóng rõ rệt dù hàn không lâu.
- Nóng tập trung phía khối công suất (khu vực IGBT, diode, tụ nguồn).
- Có thể xuất hiện mùi khét nhẹ.
Cảnh báo quan trọng:
Nếu có mùi khét hoặc nhiệt tăng nhanh bất thường, có khả năng:
- IGBT rò hoặc sắp chập.
- Tụ nguồn suy giảm ESR.
- Diode hồi tiếp quá nhiệt.
Trong trường hợp này, không nên tiếp tục hàn vì nguy cơ nổ IGBT rất cao.
Việc phân biệt giữa quá nhiệt thật sự và lỗi cảm biến nhiệt giả là bước quan trọng trong chẩn đoán. Quan sát triệu chứng kết hợp đo kiểm thực tế sẽ giúp xác định chính xác nguyên nhân thay vì thay linh kiện tràn lan.
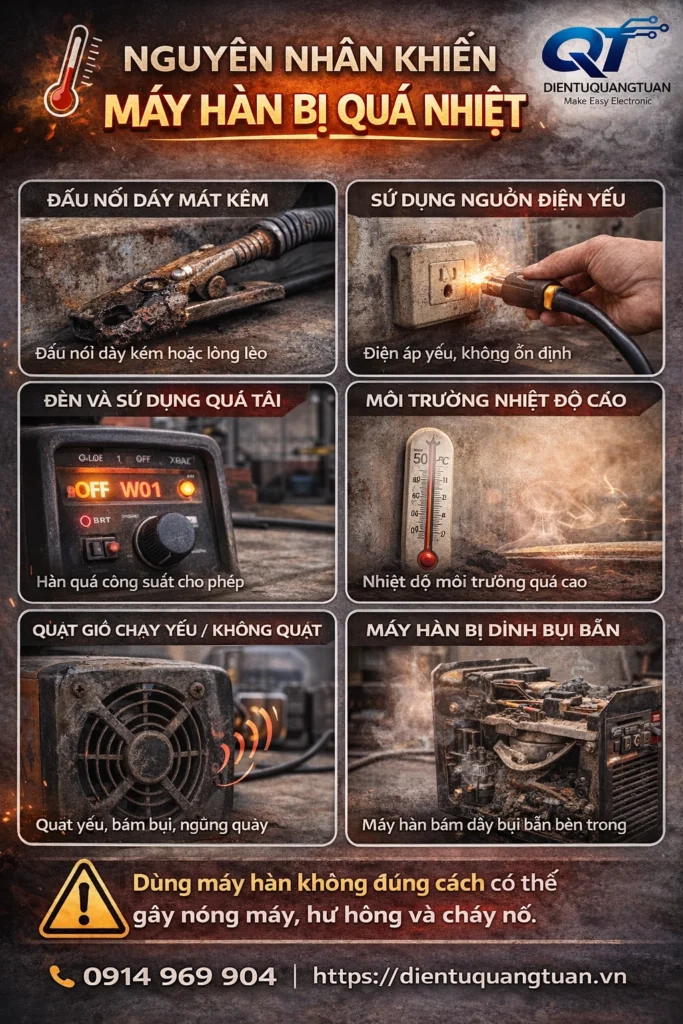
Nguyên Nhân Khiến Máy Hàn Bị Quá Nhiệt
Quá nhiệt không phải tự nhiên xảy ra. Thường nó là hệ quả của quá tải + tản nhiệt kém + linh kiện suy hao + nguồn không ổn định. Dưới đây là phân tích đúng theo góc nhìn kỹ thuật sửa chữa.
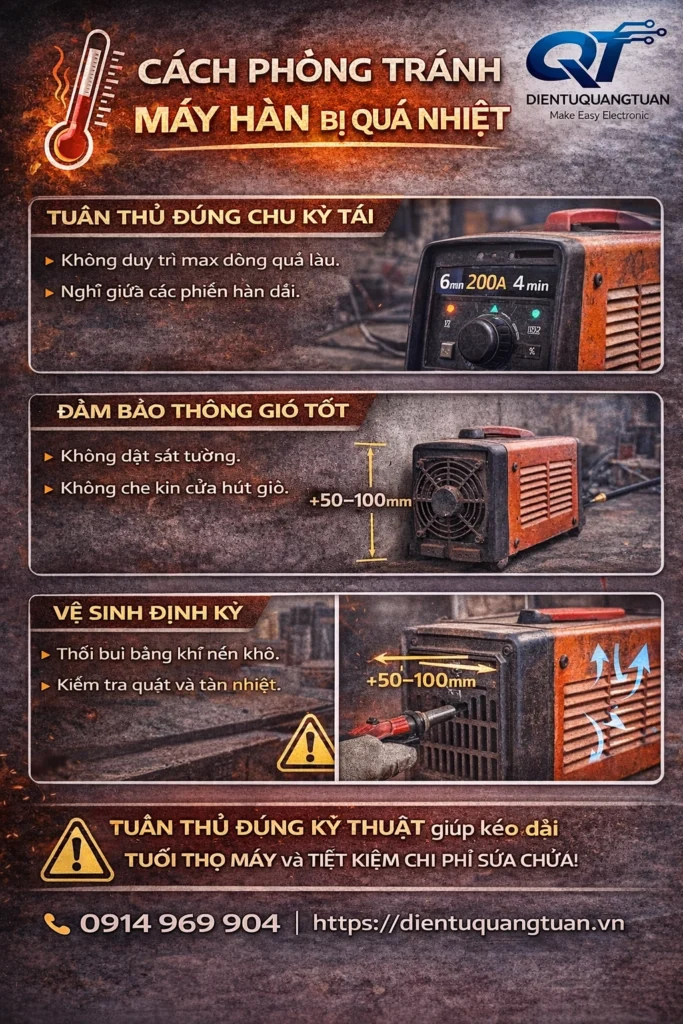
1. Hàn vượt quá Duty Cycle
Duty Cycle là chu kỳ làm việc cho phép trong 10 phút.
Ví dụ:
- 60% @ 200A → được hàn 6 phút, nghỉ 4 phút.
- Nếu hàn liên tục 10 phút ở 200A → chắc chắn nhiệt tích tụ.
Nguyên nhân cụ thể:
- Không nghỉ giữa các chu kỳ hàn
- Sử dụng dòng tối đa liên tục
- Tăng dòng gần mức max để “ăn hồ quang”
Hệ quả:
- Nhiệt tản không kịp
- IGBT và diode chỉnh lưu tăng nhiệt nhanh
- Mạch bảo vệ nhiệt kích hoạt
2. Hệ thống tản nhiệt suy giảm
Đây là nguyên nhân phổ biến nhất trong thực tế sửa chữa.
Các yếu tố gây suy giảm:
Quạt yếu hoặc hỏng
- Tốc độ RPM giảm
- Bạc đạn khô
- Điện cấp quạt sụt
Bụi kim loại bám dày
- Bụi mài sắt bám khối nhôm
- Giảm trao đổi nhiệt
- Gây rò mạch ở PCB
Keo tản nhiệt khô
- Sau 1–2 năm sử dụng
- Truyền nhiệt từ IGBT sang nhôm kém
- Tăng nhiệt cục bộ tại chân linh kiện
Hệ quả:
- Tản nhiệt giảm 30–50%
- Máy dễ quá nhiệt dù không hàn max dòng
3. Linh kiện công suất suy hao
Khi linh kiện xuống cấp, tổn hao chuyển mạch tăng → sinh nhiệt nhiều hơn.
IGBT rò hoặc giảm hiệu suất
- Tăng dòng rò Collector–Emitter
- Nhiệt tăng dù tải bình thường
- Có thể chưa chập nhưng đã “yếu”
Tụ nguồn ESR cao
- Tụ DC bus ESR tăng
- Ripple dòng lớn
- Sinh nhiệt trên IGBT và diode
Driver xung hoạt động không tối ưu
- Deadtime sai
- Biên độ kích gate không đủ
- IGBT không bão hòa hoàn toàn → tổn hao tăng
4. Nguồn điện sụt áp
Nhiều người không để ý yếu tố này.
Dây cấp nguồn nhỏ
- Dây 2.5mm² dùng cho máy 200A là không đủ
- Sụt áp khi tải cao
Điện áp thấp khi tải lớn
- Điện lưới < 200V
- Dòng vào tăng để bù công suất
- IGBT nóng nhanh hơn bình thường
Với các lỗi liên quan đến IGBT hoặc driver công suất, bạn có thể xem thêm phân tích chuyên sâu trong bài sửa máy hàn Bắc Ninh để hiểu cách kiểm tra từng khối mạch.
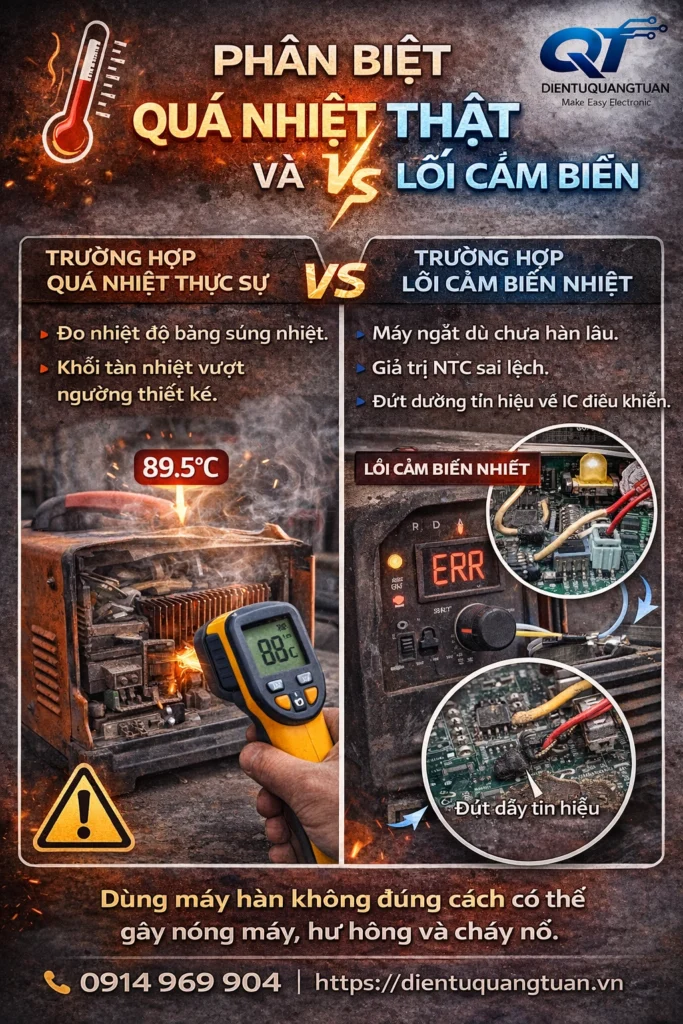
Phân Biệt Quá Nhiệt Thật Và Lỗi Cảm Biến
Trong thực tế sửa máy hàn inverter, rất nhiều trường hợp máy báo quá nhiệt nhưng không phải lúc nào cũng do nóng thật. Nếu chẩn đoán sai, thợ dễ thay nhầm IGBT, thay quạt, thậm chí xử lý nguồn công suất trong khi lỗi nằm ở mạch cảm biến.
Dưới đây là cách triển khai kiểm tra theo đúng tư duy kỹ thuật.
Trường Hợp Quá Nhiệt Thực Sự
Đây là tình trạng phần công suất sinh nhiệt vượt ngưỡng thiết kế.
1. Đo nhiệt độ bằng súng nhiệt
- Dùng súng đo nhiệt hồng ngoại đo trực tiếp tại:
- Khối tản nhiệt IGBT
- Diode chỉnh lưu
- Cuộn biến áp xung
- So sánh với thông số thiết kế:
- Thông thường: 60–85°C là vùng làm việc bình thường
- Trên 90°C: bắt đầu nguy hiểm
- Trên 100°C: hệ thống bảo vệ sẽ kích hoạt
⚠ Lưu ý: Đo sau khi hàn tải thực tế, không đo lúc máy không tải.
2. Khối tản nhiệt vượt ngưỡng thiết kế
Nếu xác nhận nhiệt cao thật, kiểm tra:
- Quạt có đủ lưu lượng gió không
- Keo tản nhiệt có bị khô không
- IGBT có bị rò, làm tăng tổn hao không
- Máy có bị chạy vượt chu kỳ tải (duty cycle) không
Ví dụ: Máy 200A duty 60% mà hàn liên tục 15–20 phút → nóng là điều tất yếu.
👉 Đây là lỗi vận hành hoặc lỗi công suất thực sự.
Trường Hợp Lỗi Cảm Biến Nhiệt
Đây là tình huống máy ngắt nhưng thực tế chưa nóng.
1. Máy ngắt dù chưa hàn lâu
Biểu hiện:
- Hàn 1–2 phút đã báo lỗi
- Tản nhiệt đo chỉ 40–50°C
- Quạt vẫn chạy bình thường
=> 90% nghi vấn nằm ở mạch đo nhiệt.
2. Giá trị NTC sai lệch
Cảm biến nhiệt thường là NTC 10K / 100K.
Cách kiểm tra:
- Tháo một chân NTC khỏi mạch
- Đo điện trở ở nhiệt độ phòng (~25°C)
- So sánh với datasheet
Nếu:
- Trở kháng thấp bất thường → máy hiểu nhầm là đang nóng
- Trở kháng nhảy loạn → NTC lỗi
3. Đứt đường tín hiệu về IC điều khiển
Một số lỗi phổ biến:
- Đứt mạch in từ NTC về MCU
- Lỏng giắc cắm
- Điện trở phân áp sai trị số
- IC ADC trên vi điều khiển đọc sai
Khi tín hiệu bị hở, nhiều thiết kế sẽ mặc định coi như quá nhiệt để bảo vệ.
👉 Đây là lỗi logic bảo vệ, không phải lỗi nhiệt thực.
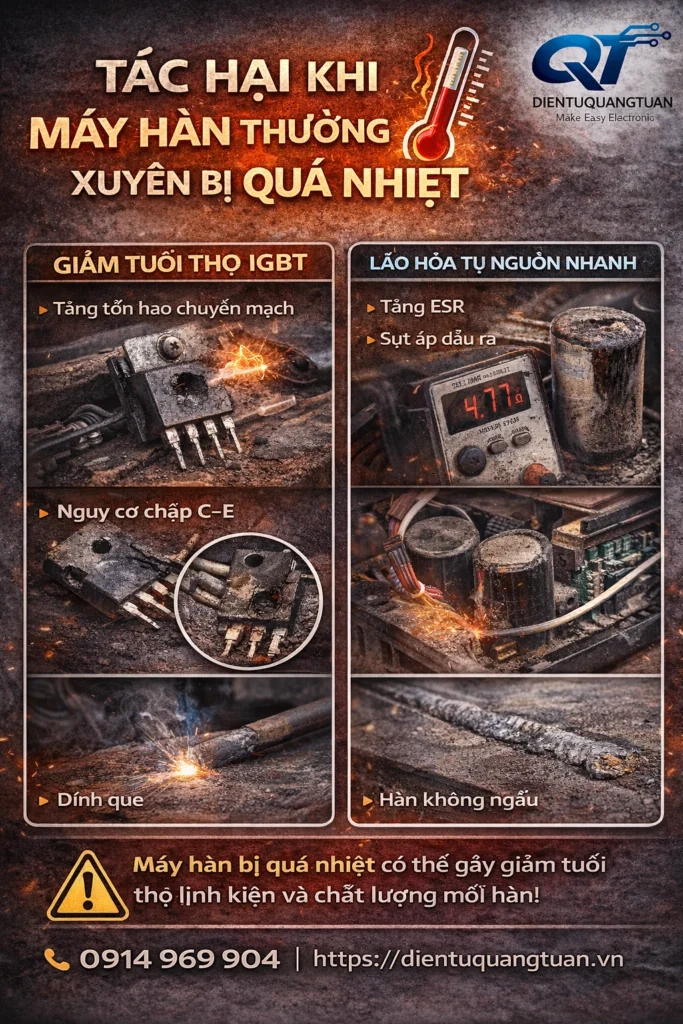
Tác Hại Khi Máy Hàn Thường Xuyên Bị Quá Nhiệt
Quá nhiệt lặp đi lặp lại không chỉ kích hoạt bảo vệ tức thời mà còn gây suy giảm cấu trúc linh kiện theo thời gian. Dưới đây là các hệ quả kỹ thuật quan trọng cần lưu ý.
Giảm Tuổi Thọ IGBT
IGBT là linh kiện chịu tải nhiệt và chuyển mạch lớn nhất trong máy hàn inverter. Khi nhiệt độ junction (Tj) thường xuyên cao:
Tăng tổn hao chuyển mạch
- Nhiệt cao làm tăng điện trở nội Rce(on).
- Thời gian đóng cắt kéo dài → tăng tổn hao switching.
- Hiệu suất tổng thể giảm, sinh nhiệt vòng lặp (thermal runaway nhẹ).
Hệ quả:
- Máy nóng nhanh hơn ở cùng dòng hàn.
- Biên độ xung không còn sắc nét.
Nguy cơ chập C–E
Khi vượt ngưỡng nhiệt lặp lại nhiều lần:
- Lớp bán dẫn bị stress nhiệt.
- Bonding wire giãn nở – co lại liên tục.
- Xảy ra hiện tượng short Collector–Emitter.
Kết quả thường gặp:
- Nổ cầu chì nguồn.
- Nổ IGBT kéo theo hỏng mạch driver.
Lão Hóa Tụ Nguồn Nhanh
Tụ điện nguồn (bulk capacitor) rất nhạy với nhiệt.
Tăng ESR
- Nhiệt độ cao làm bay hơi điện môi.
- ESR tăng theo thời gian.
- Ripple current tăng → sinh nhiệt nội tại.
Hậu quả:
- Tụ phồng.
- Tụ rò hoặc nổ.
Sụt Áp Đầu Ra
Khi ESR tăng:
- Điện áp DC bus không ổn định.
- Dao động điện áp khi tải thay đổi.
- Hồ quang chập chờn.
Điều này thường bị nhầm với lỗi IGBT nhưng thực chất là do tụ suy hao.
Hồ Quang Không Ổn Định
Nhiệt độ cao ảnh hưởng toàn bộ chuỗi công suất.
Dính que
- Dòng khởi động không đủ mạnh.
- Điện áp không ổn định khi chạm phôi.
- Hồ quang tắt giữa chừng.
Hàn Không Ngấu
- Dòng thực tế thấp hơn dòng hiển thị.
- Nhiệt đầu ra không đủ xuyên sâu kim loại.
- Mối hàn xốp, thiếu độ bền cơ học.
Để tránh hư hỏng lan rộng sang toàn bộ board nguồn, nên tham khảo hướng xử lý tổng thể trong bài dịch vụ sửa máy hàn tại Bắc Ninh.